
 LINEでお問い合わせ
車の研磨に、デメリットはあります
磨きとは「削る」行為だからです。だからこそ、どこで止めるかを感覚ではなく数値で決める。しゃかりきは積分球型分光測色計KEI 26でツヤを色として測り、Lab表色系の色差で判断します。広島市安佐南区八木の研磨専門店が、業界歴27年の現場からお話しします。
「車 研磨 デメリット」「セラミックコーティング 意味ない」「車 鏡面仕上げ デメリット」。こうした言葉で検索してこのページにたどり着いた方は、きっと慎重な方です。その慎重さは、まったく正しいものです。研磨専門店である私たちが言うのは奇妙に聞こえるかもしれませんが、車の研磨にはデメリットがあります。そして、そのデメリットを正確に理解している店だけが、お客様の塗装を守ることができます。
「磨けば磨くほど、キレイになる」——そう思っていませんか。
もしそうなら、このページを読んでから、お店を選んでください。
結論|研磨にデメリットはある。それは「削る」技術だから
最初に結論を書きます。磨き(研磨)は、塗装面の表面を物理的に削り取る行為です。削った分だけ、塗膜は確実に薄くなります。これが研磨の最大のデメリットであり、どんな機械を使っても、どんな薬剤を使っても、この原理から逃れることはできません。
傷が消えるのは、傷が「埋まった」からではありません。傷の深さまでまわりを削り落としたから、段差がなくなって見えなくなるのです。つまり、キズを消すという作業は、塗膜を減らすという作業と同じ意味を持っています。
では研磨はしない方がいいのか。そうではありません。問題は削ることそのものではなく、どこで止めるかです。しゃかりきがツヤをLabの数値で管理する理由は、ここにあります。
「削らずに磨く」という表現は、原理的に成立しません
「削らずに磨きます」「ノーコンパウンドだから塗装を傷めません」といった表現を見かけることがあります。お客様を安心させたい気持ちは分かります。しかし磨きの原理からすると、この表現は成立しません。
研磨とは、砥粒(とりゅう)で表面を微細に削り、凹凸をならす加工です。削らなければ、傷の段差は残ったままです。もし「削らない磨き」があるとすれば、それは研磨ではなく、油分やシリコンで傷を一時的に見えにくくしているだけで、何度か洗車すれば元に戻ります。
磨き作業の本質は、「今ある傷を、次の工程のより浅い傷に置き換えていく連続作業」です。最後に接触した研磨手段が残す傷は、視認できないほど微細であっても必ず存在します。だからこそ、私たちが27年かけてたどり着いた答えは「削らない」ではなく、「削りすぎない」です。必要最小限だけ削り、残すべきものを残す。その線引きこそを、技術と呼びます。そしてその線引きを感覚任せにしないための物差しが、このあとご説明するLabの色差です。
研磨で減るのは「クリヤー層」|塗膜の残り代という考え方
一般的な自動車の塗装は、鋼板の上に電着塗装、中塗り、色をつけるベースコート、そして最表層のクリヤーコートが重なった多層構造です。ツヤを生み、紫外線から色を守っているのは、いちばん上のクリヤー層になります。
研磨で削っているのは、このクリヤー層のごく表層だけです。ここを削りすぎると、ツヤを作る層そのものが痩せ、やがてクリヤーが割れる・白く濁るといった、修復のきかない状態へ進みます。そうなると板金塗装でしか直せません。
残り代(のこりしろ)という発想
塗膜は再生しません。新車時の厚みが上限で、磨くたびに減っていく有限の資産です。しゃかりきは施工前に膜厚を把握し、この車にあと何回ぶんの研磨の余地があるのかを前提に工程を組みます。今日の仕上がりだけでなく、5年後・10年後にもまだ磨ける状態を残すことまでを設計に入れます。削った結果はLabの明度として現れるため、工程ごとに数値で確認できます。
とくに注意が必要なのが、日本車に多い軟弱塗膜です。硬度が低く削れやすいため、同じ工程・同じ回転数でも欧州車より深く入ります。メーカーや年式によって塗膜の性格はまるで違い、「どこに出しても同じ結果になる」作業ではありません。
見えないものを、見えるようにする|膜厚計で測ってから磨く
塗膜の厚みは、目では見えません。見えないまま磨けば、磨きすぎやクリヤー抜けが起こります。一度クリヤーを抜いてしまえば、研磨では戻せません。板金塗装になります。
だからしゃかりきは、磨く前に膜厚計で塗膜の厚みを測ります。使用しているのはNexDiag社の「NexPTG」です。
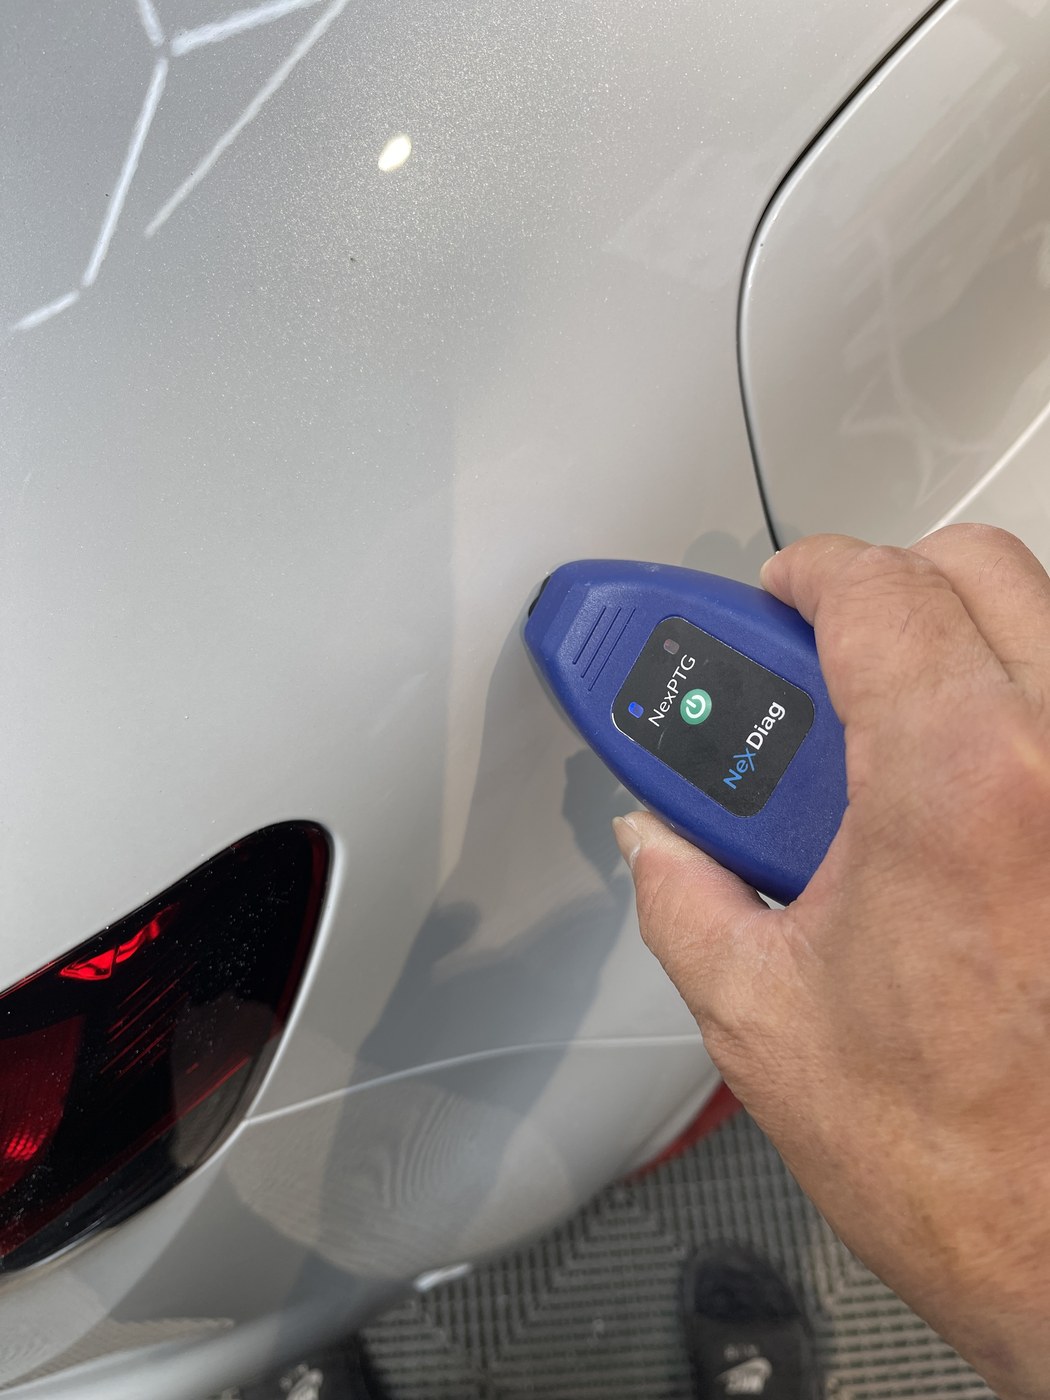
測定値はその場でアプリに表示されます。下の例では107μm。スチール(Fe)+亜鉛(Zn)の下地で、「塗装はオリジナルです(70μm〜165μm)」と判定されています。
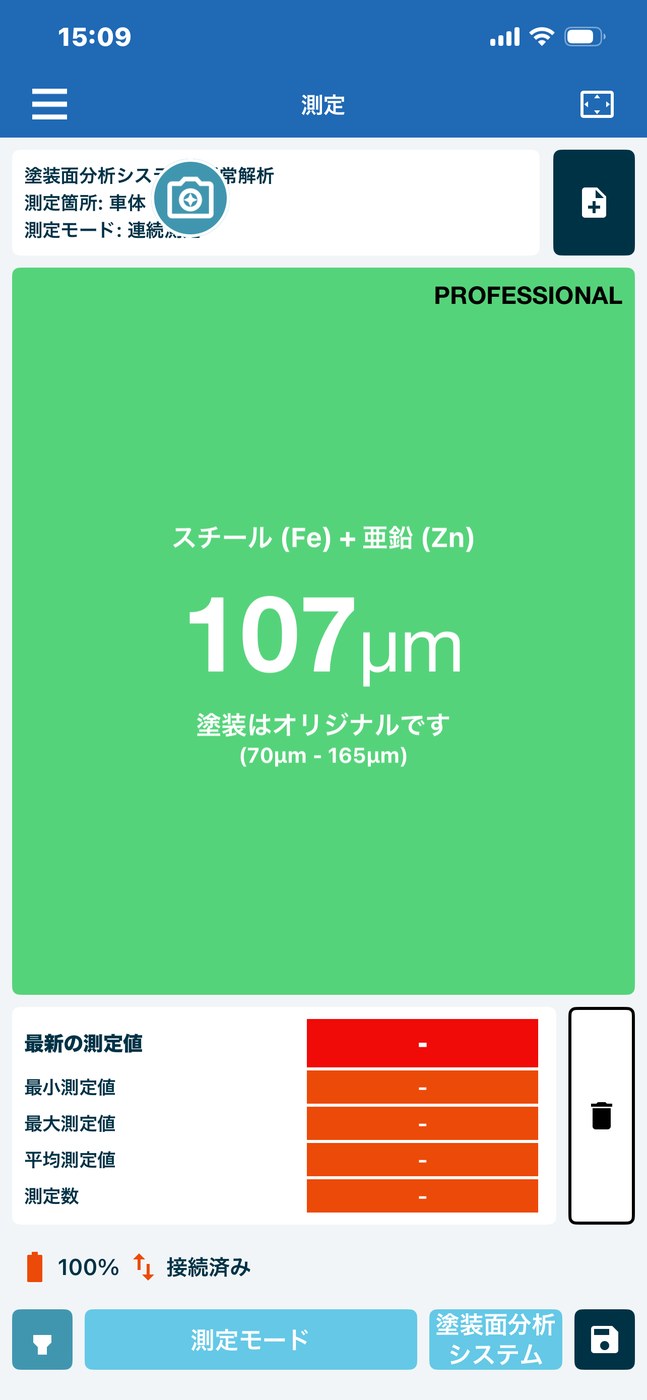
この数値が分かると、2つのことが決まります。
- どこまで削れるか:残り代が読めるので、削る量の上限を工程設計に落とし込めます。
- その塗装がオリジナルかどうか:再塗装や補修歴のある箇所は膜厚の出方が違います。知らずに同じ工程で磨けば、そこだけが危険になります。
測らずに磨くというのは、目隠しをして削っているのと同じことです。見えないものを見えるようにして、はじめて「どこまで削るか」の話ができます。
研磨の3つのデメリット|Labの数値で見える代償
曖昧にせず、3つに整理します。
| デメリット | 何が起きるか | しゃかりきの対処 |
|---|---|---|
| ① 塗膜が薄くなる | クリヤー層が減り、将来の研磨回数が減る。削りすぎればクリヤーの剥離に至り、板金塗装が必要になる | 施工前に膜厚を把握し、削る量の上限を決めてから工程を設計する |
| ② 二次不良が出る | 熱の入れすぎによる塗膜の変質、オーロラマーク(バフ目)、ペーパー目の残りなど、磨いたことで生まれる新たな不良 | 十分な光量のライトで形式的なきれいさを確認し、そのうえでKEI 26でLabを測り、色差で仕上がりを検証する |
| ③ 車によっては割に合わない | 軟弱塗膜・経年車・再塗装車では、得られるツヤに対して失う塗膜が大きすぎる場合がある | 研磨を減らす、あるいは行わない提案をする。守ることが目的ならPPFをご提案する |
②は見落とされがちです。研磨は傷を消す作業であると同時に、やり方を誤れば新しい傷をつくる作業でもあります。安さだけで選んだ結果、磨く前よりバフ目が増えて戻ってくる——私たちが持ち込みのご相談を受ける典型がこれです。見た目では判断が割れる差も、Labの数値なら共通の言葉で話せます。
きれいさには二つある|Labで測るのは実体的なきれいさ
「きれいに仕上がった」という言葉は、実は二つの意味に分かれます。この二つを分けて考えないと、仕上がりを正しく評価できません。
形式的(方法的)なきれいさ
消そうとして付けた傷と、そのために付けた浅い傷だけになっている状態。十分な光量のライトで照らし、①ペーパー目が消えていること ②深い傷が残っていないこと ③オーロラマーク(バフ目)が出ていないこと、を目視で確認します。作業の手順が正しかったかを問う側面です。
実体的なきれいさ
ツヤが良好な状態そのもの。こちらは目視の印象では終わらせず、Labを測色して数値で確認します。
形式的なきれいさをクリアしていない研磨は、どれだけツヤが出ているように見えても、きれいとは言えません。逆に、手順を守っていても実体的なツヤが出ていないこともあります。両方を満たして初めて「きれい」です。
ツヤは「色」として測れる|Lab表色系と色差ΔE*ab
研磨後のツヤは、長いあいだ人の目でしか判断できないものとされてきました。しかしツヤは、色として測色できます。しゃかりきは研磨の良し悪しを、感覚ではなくこの数値で判断しています。
Lab表色系とは
色を3つの軸の座標として表す仕組みです(CIE-Lab)。L*は明度(0が真っ黒、100が白)、a*はプラスが赤・マイナスが緑、b*はプラスが黄・マイナスが青を表します。研磨の良し悪しを見るときに最も効くのがL*で、L*が小さい(黒い)ほどツヤが良好です。
そして2つの面のツヤの違いは、Labの座標上の2点間の距離として計算できます。これが色差(ΔE*ab)です。
色差 ΔE*ab =[(ΔL*)² + (Δa*)² + (Δb*)²]の平方根
難しく見えますが、中学で習った三平方の定理と同じ考え方です(JIS Z 8781-4 4.3 色差)。距離が離れるほど、2つは異なる色=異なるツヤということになります。
この色差の数値が人の感覚とどう対応するのかには、NBS(アメリカ国立標準技術研究所)単位として広く使われている対応表があります。
| 色差(ΔE*ab) | 感覚的表現 | 英語表記 |
|---|---|---|
| 0 〜 0.5 | かすかに | trace |
| 0.5 〜 1.5 | わずかに | slight |
| 1.5 〜 3.0 | 目立つ | noticeable |
| 3.0 〜 6.0 | 感知するほど | appreciable |
| 6.0 〜 12.0 | 大いに | much |
| 12.0 以上 | 非常に | very much |
つまり「なんとなくキレイになった」ではなく、「この2工程の差はΔE*ab=6.53、大いに違う領域です」と言える。これがLabで測るということの意味です。
なぜ測色計でツヤが測れるのか|乱反射と明度L*の関係
ここがこの記事でいちばん大事なところです。なぜ「色を測る機械」でツヤが分かるのか。
研磨して塗膜の凸凹がなくなる
↓
乱反射が減る
↓
反射する光に含まれる白の成分が減る
↓
その箇所の色が濃くなる
↓
L*値が下がる(黒くなる)
塗膜の表面に細かい凸凹があると、光はあらゆる方向へ散ります。これが乱反射(拡散反射)です。散った光には白の成分が含まれるため、面は白っぽく、浅く見えます。これが「白ボケ」の正体です。
研磨で凸凹をならすと乱反射が減り、白の成分が減って色が濃くなる。人の目には「深いツヤ」「鏡のような映り込み」として見え、測色計にはL*値の低下として現れます。ツヤと明度は、同じ現象の表と裏です。
しゃかりきの計測器|積分球型分光測色計 KEI 26
しゃかりきが研磨の評価に使っているのは、積分球型分光測色計「KEI 26」(ケヰテック株式会社/株式会社ロミックスCS)です。浜松ホトニクス製のマイクロ分光器C12666MAを搭載しています。あわせてRM200QCも併用しています。
この機種を使う理由は、SCIとSCEを切り替えて測れることにあります。ここがツヤの計測の核心です。
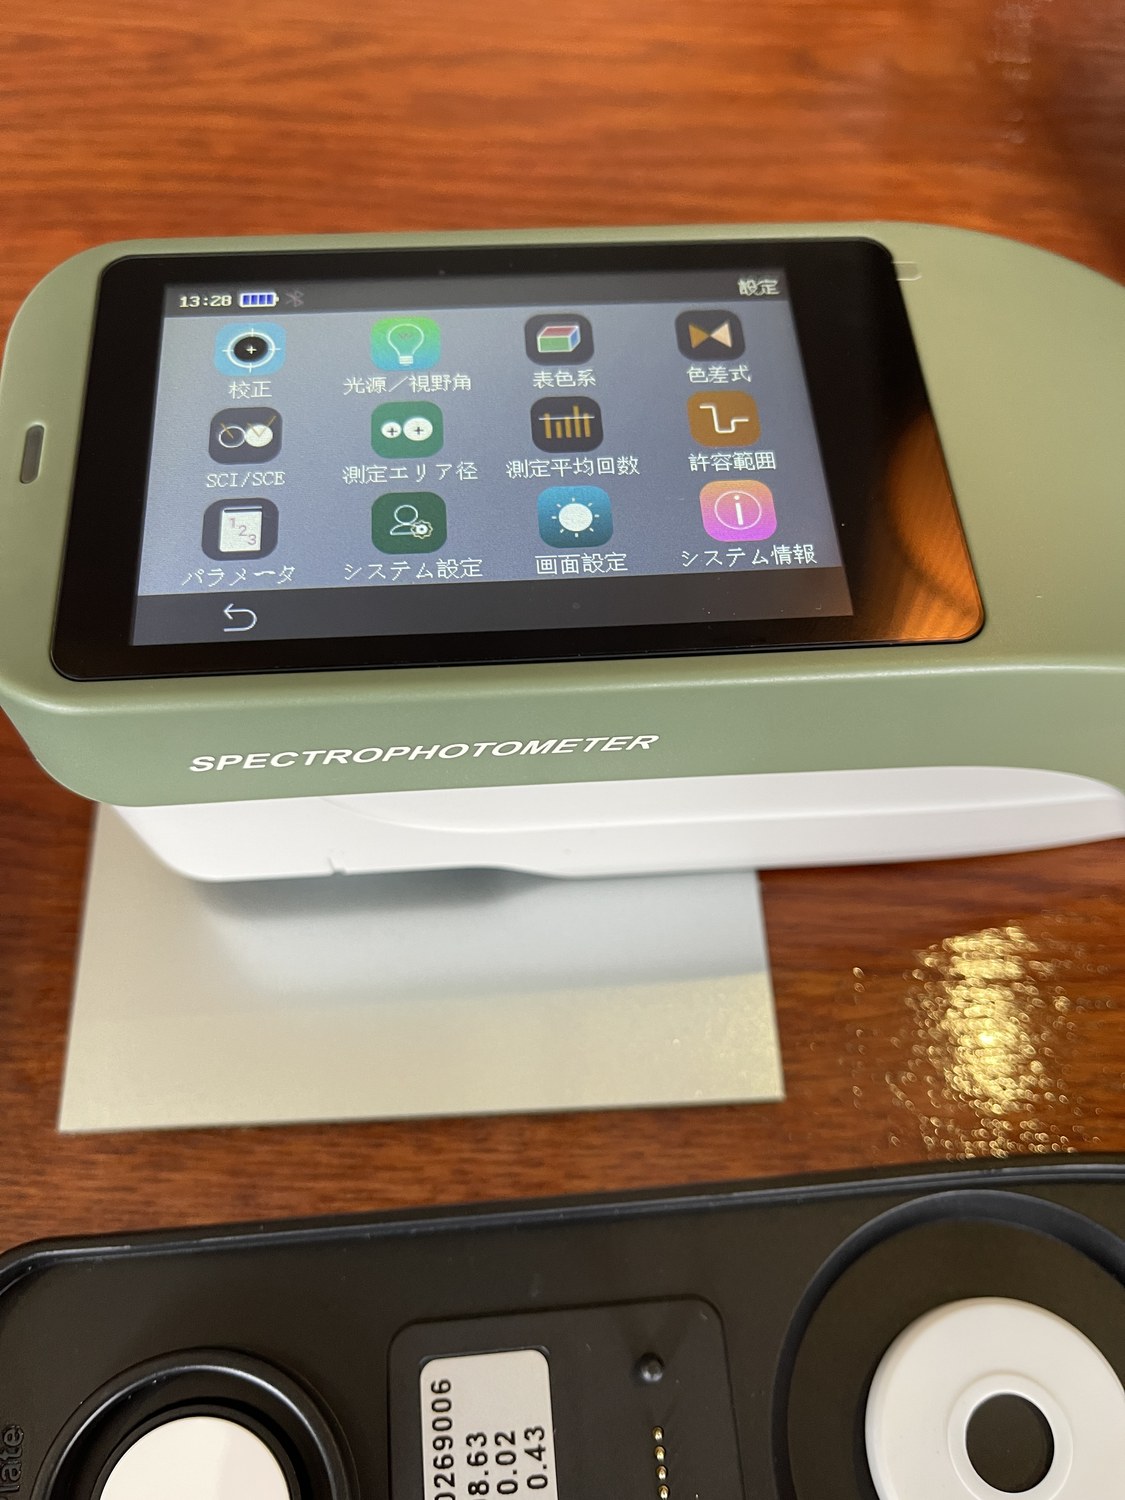
| 方式 | 何を測るか | 意味 |
|---|---|---|
| SCI (正反射光込み) | 正反射光を含んだ測定。拡散反射光も含めてすべて拾う | 面が持つ光沢分まで含めた色になる |
| SCE (正反射光除去) | 正反射光を除去し、拡散反射光だけを測定する | 乱反射の量=表面の凸凹が、そのまま数値に出る |
積分球の中で光を受け、正反射光を意図的に逃がすか逃がさないかを切り替える。塗膜研磨ではSCEが推奨設定です。研磨で凸凹が減れば拡散反射が減り、SCEで測ったLabのL*値が素直に下がる。ツヤの変化を工程ごとに数値で追えるのは、この仕組みがあるからです。
KEI 26の主な測定条件(しゃかりきの運用)
測定エリア径 8mm固定/光源・視野角 D65・10°/表色系 CIE-Lab/色差式 ΔE*ab/測定平均回数 3回/塗膜研磨の測定は SCE
光沢計も持っている。それでもLabで判断する理由
ツヤを測ると言うと、光沢計(鏡面光沢度計)を思い浮かべる方が多いと思います。しゃかりきも光沢計を所有しています。それでも仕上がりの合否判定に光沢計は使いません。両方を手元に置いて比べたうえで、Labの色差を判断根拠に選んでいます。
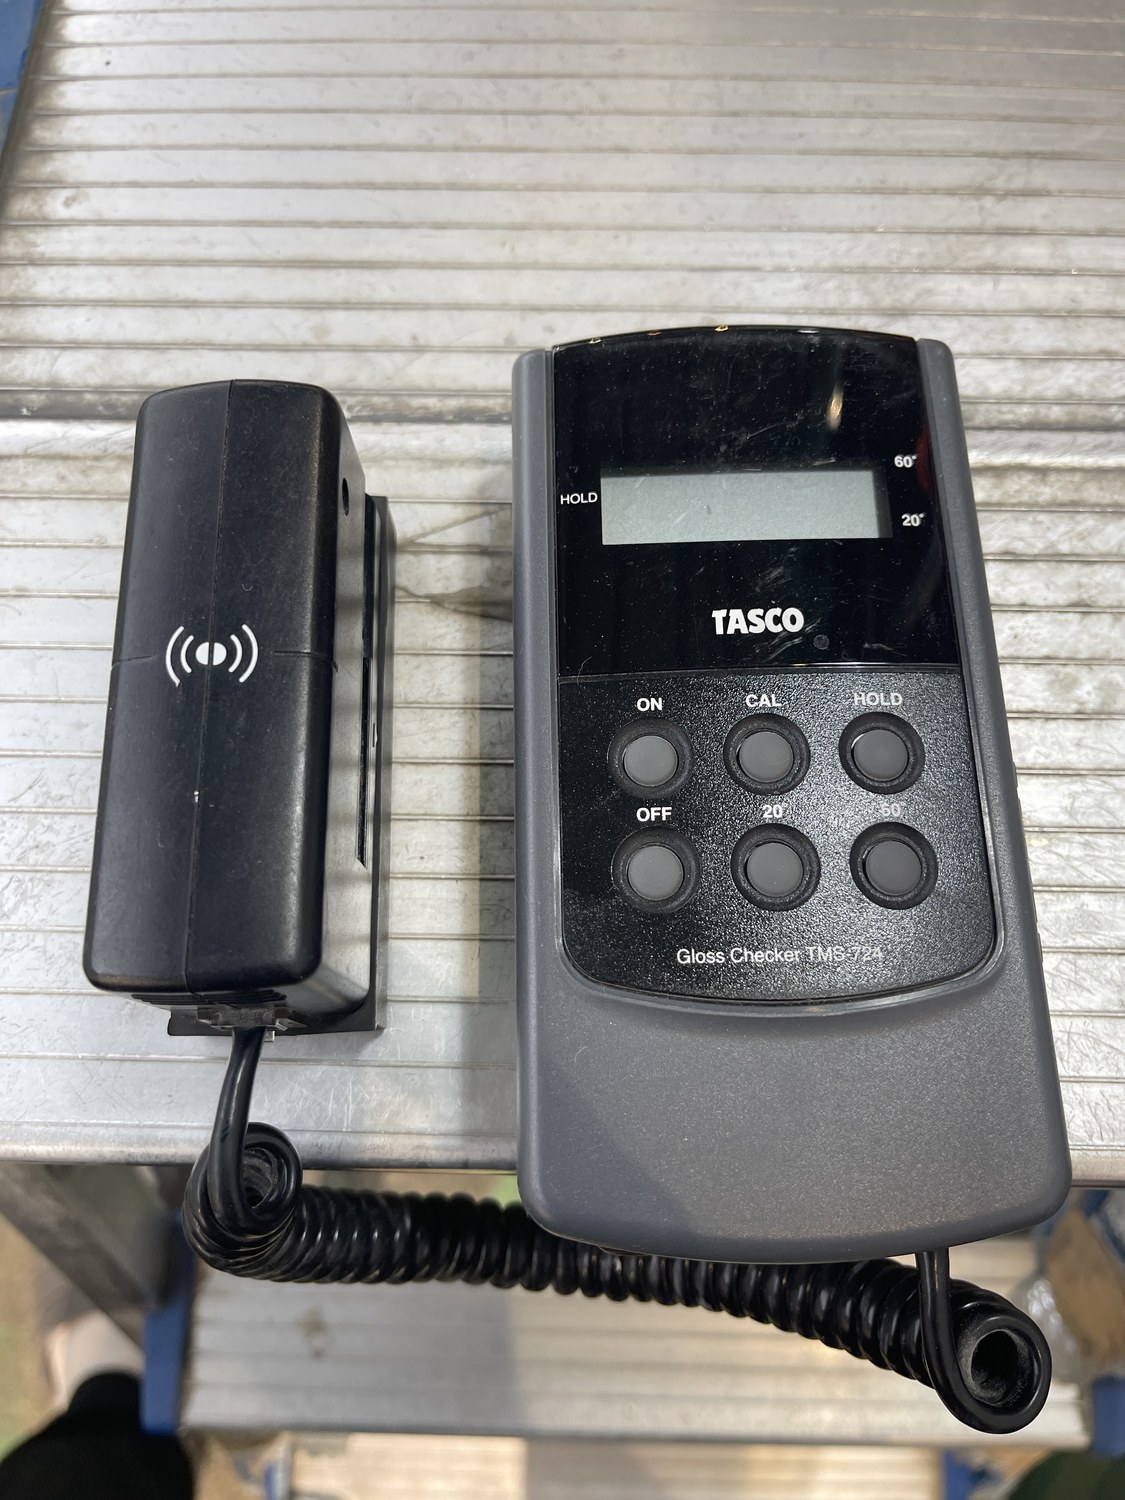
鏡面光沢度(JIS Z 8741)は「光の反射の法則」を利用し、入射した光をどれだけ忠実に正反射できる面かを調べるものです。つまり純粋に物理的な面の性状に結果が左右されます。ところがツヤや光沢感は、面の性状だけで決まるものではありません。ここにズレが生まれます。
研磨していない面より、研磨した面のほうが「光沢度が高い」。
そんな結果が、実験では出てしまいます。
金子幸嗣『塗膜研磨の科学的アプローチ』に、黒塗装のボンネットで未処理部分と仕上げ研磨個所の明度・光沢度を比較した実験が収められています。同書の測定値を引用します。
| 個所 | 研磨内容 | 明度 L* | 光沢度(20°) |
|---|---|---|---|
| 未処理 | 研磨なし | 0.27 | 77.57 |
| D | 超微粒子コンパウンド+キメの細かいスポンジバフ+シングル回転ポリッシャー | 0.44 | 79.4 |
| E | 超微粒子コンパウンド+キメの細かいスポンジバフ+ランダムアクションポリッシャー | 0.49 | 78 |
L*は0が真っ黒ですから、最も黒い=最もツヤが良いのは未処理部分です。原理的にも、研磨処理をしたものが何も手を触れていないものに色ツヤで及ぶことはありません。視感もこの順になります。
ところが光沢度を見ると、DとEが未処理部分を上回っています。視感と逆の値が出ている。測定誤差なのか、鏡面光沢の本質から来るものなのかは、さらに実験が必要とされています。
さらに決定的なのは、鏡面光沢度では工程をまたいだ比較がしにくいという点です。ペーパー研磨後の面とバフ研磨後の面のように性状の異なる面どうしを比べると、一方が正しい値を示さないことがあります。これに対して測色計なら、ペーパー研磨後でもバフ研磨後でも、同じ計測器で測れないものはありません。
研磨は工程を重ねる作業です。工程ごとの変化を同じ物差しで追えなければ、止めどころは決められません。だからしゃかりきは、光沢計を手元に置いたうえで、判断の根拠にはKEI 26で測ったLabの色差を使っています。
校正|測ったLabの数値を、信じてよい理由をつくる
「その数値は正しいのか」。もっともな疑問です。
KEI 26は測定の前に白色校正と黒色校正を行います。ベース板の白色タイルで白色校正を、ブラックトラップで黒色校正を実施し、それぞれ有効期間が画面に表示されます(白色校正5日、黒色校正15日)。高精度の測定をする日は、使用前に必ず校正してから測ります。
校正していない計測器が出した数値は、根拠になりません。数値を出すことよりも、その数値を信じてよい理由を持つことのほうが大切です。
しゃかりきの数値管理|Labで決める「どこで止めるか」
研磨は、粗い番手で傷を取り、徐々に細かい番手へ移して面を整える工程の積み重ねです。このとき、ツヤを上げること自体は、実はそれほど難しくありません。難しいのは、必要な水準に到達した瞬間に手を止めることです。
もう一工程かければ、数値はもう少しだけ良くなります。しかしその一工程は、塗膜の残り代を確実に削ります。その一工程が本当にお客様の利益になるのかを判断すること——それが私たちの仕事です。Labの色差は、その判断を感覚から事実に変えるための道具です。
止めどころに、決まった数値はありません
「ΔE*abがいくつならOKなのか」とよく聞かれます。しゃかりきに一律の合格ラインはありません。塗膜の状態は個体によって違いますし、お客様が求めるクオリティーもさまざまだからです。基準値はその車の研磨前の状態であり、どこまで近づけるか、どこで止めるかは一台ごとに決めます。数値は答えではなく、その判断をお客様と共有するための共通言語です。
しゃかりきにはJCA認定の1級研磨士が3名在籍しています。代表の丹下は日本コーティング協会副会長、日本ディテーリング協会(JDA)理事を務め、欧州の研磨大会にも出場してきました。競技で培った「オーロラマークとペーパー目を見る目」は、美しく仕上げるための目であると同時に、止めどころを判断するための目でもあります。その目と、測色という物差しの両方を使います。
しゃかりきの実測記録|Labで見る「工程ごとの動き」
ここからは、しゃかりきが実際に測った数値をそのまま公開します。理屈だけでは意味がないからです。
1)工程ごとにLabの色差はどう動くか
同じ車両の同じパネルで、研磨前の状態を基準値として記録し、工程を進めるたびに測り直したものです。各系統とも5ヶ所を測定しています。
| 系統 | 工程 | L* | a* | b* | ΔE*ab |
|---|---|---|---|---|---|
| ① | 研磨前(基準値) | 19.08 | 50.57 | 32.87 | — |
| ① | 1工程(ウール+シングル回転) | 19.66 | 50.99 | 33.86 | 1.22 |
| ① | 2工程(ウレタン+シングル回転) | 19.44 | 50.84 | 33.51 | 0.78 |
| ② | 研磨前(基準値) | 19.33 | 50.74 | 33.32 | — |
| ② | 1工程(ウール+シングル回転) | 19.26 | 50.68 | 33.20 | 0.15 |
| ② | 2工程(ウレタン+シングル回転) | 19.44 | 50.85 | 33.51 | 0.25 |
| ③ | 研磨前(基準値) | 19.58 | 50.84 | 33.74 | — |
| ③ | 2工程(ウレタン+シングル回転) | 19.77 | 51.06 | 34.05 | 0.43 |
ΔE*abは、いずれもその系統の基準値との色差です。読み方を説明します。
系統①では、1工程を終えた時点でΔE*ab=1.22。NBSの対応表では「わずかに」を超えて「目立つ」に入りかけている領域です。それが2工程で0.78まで戻っています。工程を重ねるほど基準値に近づいていく——「今ある傷を、次の工程のより浅い傷に置き換えていく」という作業の、数値での姿がこれです。
次に系統②をご覧ください。作業中のメモに「バフ目が深く入りやすい」と書いた箇所です。ここは1工程の時点ですでにΔE*ab=0.15。同じ1工程でも、箇所によって8倍の開きが出ます。系統③は「シングル1工程でからむ」とメモした箇所で、2工程で0.43。
「どこで止めるか」は、車ごとではなく箇所ごとに違う。
これは、測らなければ分かりません。
2)同じボンネットを、Labで3回測る
ボンネットの5ヶ所を基準値と照合した記録です。
| 回 | 基準値 L*/a*/b* | 測定値 L*/a*/b* | 差分 L*/a*/b* | ΔE*ab |
|---|---|---|---|---|
| 1回目 | 19.95/51.36/34.29 | 20.10/51.47/34.56 | +0.15/+0.11/+0.27 | 0.33 |
| 2回目 | 20.03/51.52/34.51 | 19.88/51.41/34.24 | −0.15/−0.11/−0.27 | 0.32 |
| 3回目 | 20.18/51.60/34.73 | 20.14/51.59/34.64 | −0.04/−0.01/−0.09 | 0.10 |
3回ともPASS。とくに3回目のΔE*ab=0.10は、NBSで最も小さい「かすかに」の領域です。基準値に対して、この幅で揃えられるかどうかが技術の差になります。
3)白いボディでも、同じLabで測れる
ここまで「L*が下がる(黒くなる)ほどツヤが良い」と説明してきました。では白い車はどうなるのか。2024年2月3日に記録した、ランドクルーザー300(ホワイトパールマイカ)のデータです。当時の使用機材はRM200QC、20ヶ所を測定した平均値です。
| 項目 | L* | a* | b* |
|---|---|---|---|
| 基準値(研磨前・20点平均) | 82.49 | −0.19 | 0.37 |
| 測色値(仕上げ後・20点平均) | 82.36 | −0.08 | 0.50 |
| 差値 | 0.13 | 0.11 | 0.13 |
この差値から計算した色差はΔE*ab=0.21。NBSの「かすかに」の領域に収まっています。黒でも白パールでも、測る物差しは同じLabです。
なぜ数字を公開するのか
研磨の良し悪しは、写真では伝わりません。どんな車もカメラの前では光ります。数値だけが、工程の良し悪しを第三者に検証できる形で示せます。上に並べた値は、どなたが計算し直しても同じ答えになります。それが「科学的なアプローチ」ということの意味です。
あなたの車は、あと何回磨けるのか。
膜厚と色差を測ってからお答えします。
しゃかりき(株式会社Best One)/広島市安佐南区八木4-14-7/水曜定休 月〜土10:00-18:00・日10:00-17:00
鏡面仕上げを標準にしない理由|ツヤを極めるほど塗膜は減る
「車 鏡面仕上げ デメリット」で検索される方がいます。もっともな疑問です。
鏡面仕上げはツヤを極限まで引き上げる作業で、Labの明度にも違いがはっきり出ます。しかしその分だけ塗膜を多く削ります。だからしゃかりきは、鏡面仕上げを全コースに標準では含めていません。特別コース、または独立した有料オプションとしてのみご案内しています。
理由は2つあります。ひとつは、すべての車に必要な工程ではないから。もうひとつは、標準に入れてしまうと「やらない」という選択肢がお客様から消えてしまうからです。必要な車にだけ、ご納得のうえで行う。それが塗膜に対して誠実な向き合い方だと考えています。
工程の詳細は鏡面研磨 広島|柚子肌調整・ペーパーワーク対応、黒塗装での実例は202ブラック コーティング|黒い車のスワールを消す鏡面研磨をご覧ください。
「セラミックコーティングは意味ない」と言われる本当の理由
これもよく検索される言葉です。結論から言えば、コーティングそのものが無意味なのではなく、期待と実態がずれていることが原因です。ずれは主に3つあります。
- 傷が消えると思っている:傷を消すのは研磨であって、コーティングではありません。コーティングは、整えた面を保護して維持するための膜です。
- 何もしなくてよくなると思っている:ガラス系・セラミック系は固着シミ(イオンデポジット・水シミ)が課題になります。放置すれば、かえって落としにくい症状が出ます。洗車という習慣はどうしても必要です。
- 塗膜に合っていない:軟弱塗膜の車に硬い被膜を乗せても、期待したツヤにも耐久にもならないことがあります。しゃかりきが車によってWAXやPPFをご提案するのは、このためです。
つまり「意味がなかった」と感じた方の多くは、説明を受けないまま施工を受けているのだと思います。費用の考え方はセラミックコーティングの費用相場と後悔しない専門店の選び方、コーティング自体の要否はカーコーティングは必要か、ワックスとの違いはスイスバックス 広島|ガラスコーティングとワックスの違いで詳しく書いています。
研磨をしない方がいい車もあります
研磨専門店として、はっきり申し上げます。磨かない方がいい車は、確かにあります。
- 納車直後の新車:傷が入っていないのに削る理由はありません。守るための施工から始めるべきです。原理的に、研磨した面が何も手を触れていない面の色ツヤを上回ることはありません。Labで測っても、未処理部分が最も黒く出ます。
- 塗膜が薄くなっている車:過去に何度も磨かれている車、再塗装歴のある車は、残り代が読めません。膜厚を見てから判断します。
- 軟弱塗膜で、傷が浅い車:削れやすい塗膜に深い工程を入れると、得るものより失うものが大きくなります。
「コーティングの前には必ず研磨と下地処理が要る」という説明を聞いたことがあるかもしれません。しゃかりきは、それをすべての車に当てはまる前提ではないと考えています。必要だから行うのであって、メニューだから行うのではありません。
水シミ・ウロコが原因なら、研磨の前に見極めを
「磨いてほしい」というご相談の中には、実は研磨ではなく固着したシミの除去で解決するものが少なくありません。水シミ・イオンデポジット・ウロコは、塗装面やガラス面に固着した成分であり、塗膜を削らずに対処できる場合があります。
しゃかりきは塗膜より硬いガラス(硝子)の研磨技術を土台に持っています。その見極めができるからこそ、「削らずに済ませる」提案ができます。詳しくは広島の外装研磨・ウロコ取り|水シミ除去の専門店をご覧ください。
削らずに守るという選択肢|PPF
研磨のデメリットが「塗膜が減ること」である以上、いちばん確実な対策はそもそも傷を入れないことです。それがPPF(ペイントプロテクションフィルム)です。
塗装の上に透明な保護フィルムを貼り、飛び石や洗車傷から塗膜そのものを守ります。傷はフィルムが受け持つため、ボディを磨く回数そのものが減り、結果として塗膜の残り代を温存でき、Labで測るツヤの水準も長く保てます。しゃかりきはXPEL認定施工店であり、PPF・カーラッピング課は娘の丹下萌生が主任を務めています。
考え方の順序
①まず守る(PPF・コーティング)→ ②必要な分だけ整える(研磨)→ ③維持する(洗車・メンテナンス)。この順序で考えると、削る量は自然に最小になります。磨きを入口にすると、どうしても削る方向に話が進みます。
料金の目安とご相談の流れ
研磨の工賃は、塗膜の状態・車両サイズ・求める仕上がりによって変わります。同じ車種でも、傷の深さと残り代によって適正な工程は変わるため、しゃかりきでは実車を拝見してからご提案しています。
各メニューの料金はしゃかりきの施工価格表|コーティング・WAX・カーフィルムの料金一覧にまとめています。鏡面仕上げは独立オプション扱いのため、価格表とあわせてご相談ください。
ご相談の流れは、①実車の確認と塗膜の状態チェック → ②どこまで削るか(削らないか)のご説明 → ③お見積り → ④ご納得いただいてから施工、という順です。ご説明の段階で「今回は磨かない方がいい」と申し上げることもあります。
よくあるご質問
研磨は車に悪いのですか。
やりすぎれば悪いです。磨きは塗膜を削る行為なので、削りすぎればクリヤー層が痩せます。一方で、傷を整えることでしか得られないツヤもあります。悪いかどうかではなく、必要な量だけ行うかどうかの問題です。
研磨は何回まで受けられますか。
車ごとに違います。新車時の塗膜厚と、これまでに削られた量で決まるためです。しゃかりきでは膜厚を把握したうえで、あと何回ぶんの余地があるかを前提に工程を設計します。
「削らない研磨」をうたう店もありますが。
研磨は原理的に削る加工です。削らずに傷の段差を消すことはできません。油分で一時的に見えにくくする方法はありますが、洗えば戻ります。大切なのは削らないことではなく、削りすぎないことです。
ツヤを数値で測れるのですか。
測れます。ツヤが良い面ほど黒く見えるため、明度L*として現れます。しゃかりきは積分球型分光測色計KEI 26でSCE測定のLabを測り、2点間の色差ΔE*abで工程ごとの変化を確認しています。
光沢計ではだめなのですか。
光沢計は所有していますし、比較のために使うこともあります。ただし鏡面光沢度は物理的な面の性状に左右されるため、研磨していない面より研磨後の面のほうが高い値を示すなど、視感と逆の結果が出ることがあります。工程をまたいだ比較にも向きません。しゃかりきはKEI 26で測ったLabの色差を判断根拠にしています。
広島市以外からでも相談できますか。
はい。広島県内はもちろん、中国地方・西日本の各地からご来店いただいています。遠方の方は事前にご連絡ください。
出典・参考文献
- 金子幸嗣『塗膜研磨の科学的アプローチ』プロトリオス、2022年(PART1「研磨した塗面のツヤを測色する」)——ツヤの測色、Lab表色系と色差、光沢度の限界、カラーチェッカーによる測色値の検証
- KEI 26 Spectrophotometer Quick Start Guide(ケヰテック株式会社/株式会社ロミックスCS、Revision 1.00)——積分球型分光測色計の測定条件、SCI/SCEの切替、白色・黒色校正
- JIS Z 8781-4 4.3 色差(ΔE*abの定義)
- JIS Z 8741 鏡面光沢度-測定方法
- 色差の感覚的表現(NBS単位):『耐候光と色彩(改訂版)』スガ試験機刊 P228 表8.8
削るか、削らないか。その判断からご相談ください。
しゃかりき(株式会社Best One)/広島市安佐南区八木4-14-7/水曜定休 月〜土10:00-18:00・日10:00-17:00


